はんだごてでプラスチック補修は危険?溶接の裏技とコテ先焦げ対策
割れてしまった家電のカバーやプラスチック製収納ケース、車のバンパーのツメ部分など、接着剤ではどうしても強度が足りずに再破損してしまった経験を持つ人は少なくありません。そこで選択肢として急速に認知を広げているのが、金属用の熱工具を転用するはんだごてプラスチック溶接です。素材そのものを熱で溶かして一体化させるため、接着剤をはるかに凌駕する接合強度を発揮します。
しかし、ネット掲示板やSNS上では「コテ先が一発で使い物にならなくなった」「部屋に猛烈な異臭が充満して喉を痛めた」といった失敗談や悲鳴が相次いでいます。はんだごてによる熱加工は、樹脂の化学的性質や温度管理、そして人体へのリスクを正確に把握して行わなければ、修復どころか素材を炭化させ、健康被害を招く危険をはらんでいます。本稿では、道具選びから安全対策、プロが実践する溶着テクニックまで、現場の知見をもとに徹底解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:はんだごてを用いた補修は熱可塑性樹脂(PP、ABS等)に限り有効であり、熱硬化性樹脂(メラミンやエポキシ等)は熱を加えても溶けずに炭化する。
- 要点2:電子工作用のコテ先は樹脂の焦げ付きで即座にはんだを弾くため、加工専用コテ先の用意や温度調節機能の活用、換気扇・防毒マスクの装備が必須。
- 要点3:ただ溶かすだけでは強度が不足するため、ステンレス補強メッシュの埋め込みと同材質の樹脂による「肉盛り」が再破損を防ぐ決定打となる。
【噂の真相】はんだごてでプラスチック溶接は可能か?ネットの疑問を徹底検証
ネット検索を行うと「はんだごてでプラスチックは溶接できるのか」という疑問に対し、肯定派と否定派の意見が二極化しています。DIY愛好家のブログでは「驚くほど頑丈にくっついた」と称賛される一方、工具系のレビュー欄では「絶対にやってはいけない禁忌」と強い警告が発せられています。この極端な意見の乖離には明確な技術的背景が存在します。
はんだごてプラスチック加工ネットの反応を精査すると、否定的な意見の大半は「電子工作と兼用しようとしたこと」に起因しています。はんだ付けを行うコテ先は、表面が特殊な金属メッキで保護されており、ここにはんだが濡れ広がることで正常な熱伝導を果たします。しかし、高温のコテ先で樹脂を直接溶かすと、熱分解したプラスチックがメッキ層の微細な凹凸に入り込んで炭化し、強固な焦げ付き被膜を形成します。結果として「二度とはんだが乗らない死んだコテ先」が出来上がるわけです。
一方で、接合技術としてのプラスチック溶接(熱溶着)自体は、自動車板金や工業分野でも確立された正規の補修工法です。つまり、「電子工作用の高級なコテ先をそのまま使うのは間違い」ですが、「専用の先端ビットを用意し、適切な手順を踏めば極めて実用的な補修手段になる」というのが技術的な真相です。
プラスチック溶接・切断・穴あけを成功させる温度調節と樹脂の基礎科学
はんだごてを樹脂加工に用いる際、最も多くの初心者が陥る罠が「温度が高すぎること」です。一般的な電子工作用はんだごては、ニクロムヒーター式で約350℃〜420℃という極めて高い温度に達します。一方、身の回りにある主要なプラスチックの融点は130℃〜260℃前後です。このギャップこそが、煙や強烈な焦げ付きを引き起こす根本原因です。
熱によって溶融するプラスチックは「熱可塑性樹脂」と呼ばれます。しかし、融点を大幅に超えて300℃以上に達すると、樹脂は溶融の段階を通り越して「熱分解」を始め、黒く炭化して強度が完全に失われます。これが、はんだごて温度調節失敗しない理由として温度コントローラーが不可欠とされる物理的な根拠です。下表に代表的な樹脂の熱的特性と、作業時の注意点を整理しました。
| 樹脂素材(略号) | 融点・熱変形温度 | 加工適正温度・代表例 | 編集部の作業性評価・注意点 |
|---|---|---|---|
| ポリプロピレン(PP) | 融点:約160℃〜170℃ | 200℃〜230℃ (車のバンパー、衣装ケース) | 接着剤がほぼ効かない難接着素材。溶接補修の効果が最も劇的に現れるが、過熱すると流動性が高くなりすぎるため素早い作業が必須。 |
| ABS樹脂(ABS) | ガラス転移点:約105℃(非晶性) | 220℃〜250℃ (家電外装、バイクのカウル) | 剛性が高く溶融粘度も適度で、補修の難易度は比較的低い。ただし高温で熱分解すると刺激臭(スチレン臭)が強いため十分な換気を要する。 |
| ポリエチレン(PE) | 融点:約110℃〜135℃ | 160℃〜190℃ (ポリタンク、バケツ) | 低温で非常に溶けやすい。熱を加えすぎると一気に穴が開くため、こまめに通電を遮断するか調光器等で出力を絞る必要がある。 |
| ポリ塩化ビニル(PVC) | 軟化点:約80℃前後 | 加工非推奨 (水道管パイプ、雨樋) | 熱分解時に有毒な塩化水素ガスを発生。DIYでの熱溶接は深刻な健康被害および工具腐食のリスクがあるため専用溶剤接着を推奨。 |
さらに、樹脂の成形法に応じた使い分けも重要です。薄板をまっすぐ切り分けるはんだごてプラスチック切断では、刃先形状のアタッチメントを用いて樹脂を「切り裂く」のではなく「熱で押し広げる」感覚で進めます。また、配線通しやリベット止めのためのはんだごてプラスチック穴あけでは、ドリル刃のような摩擦割れを起こさず、クラックの入りやすいアクリルやポリスチレンに対してもバリの少ない貫通孔を穿孔できるという大きなメリットがあります。
【実態検証】100均ダイソーはんだごて活用法と市販リペアキットの決定打
「たまのDIY修理のために数千円のはんだステーションを買うのは気が引ける」という層の間で定番化しているのが、100均ダイソーはんだごて活用法です。ダイソー等の大型店舗で販売されている30W〜40Wタイプ(実売価格500円前後の税抜製品)は、構造が極めてシンプルであるため、プラスチック加工専用の「使い捨て感覚の工具」として改造・流用されるケースが目立ちます。
実態検証として、100均製品を用いるユーザーコミュニティでは、標準で付属する尖ったコテ先を金づちで叩いて平たく潰し、マイナスドライバーのような形状(平型チゼルチップ)に加工して樹脂の均し作業に最適化させる工夫が共有されています。また、市販のカッター刃をネジ留めできるホットカッター代用アタッチメントを装着することで、数千円する専用ホットカッターと同等の切断性能を格安で手に入れる手法も定着しています。
ただし、100均製品は温度制御回路を持たないため、通電し続けると400℃近くまで際限なく熱くなります。スイッチ付き電源タップを噛ませて小まめにオン・オフを切り替えるか、白熱球用の調光器(パワーコントローラー)を中継させて出力を半分程度に落とす運用が、プラスチックを焦がさないための現場の必須テクニックです。
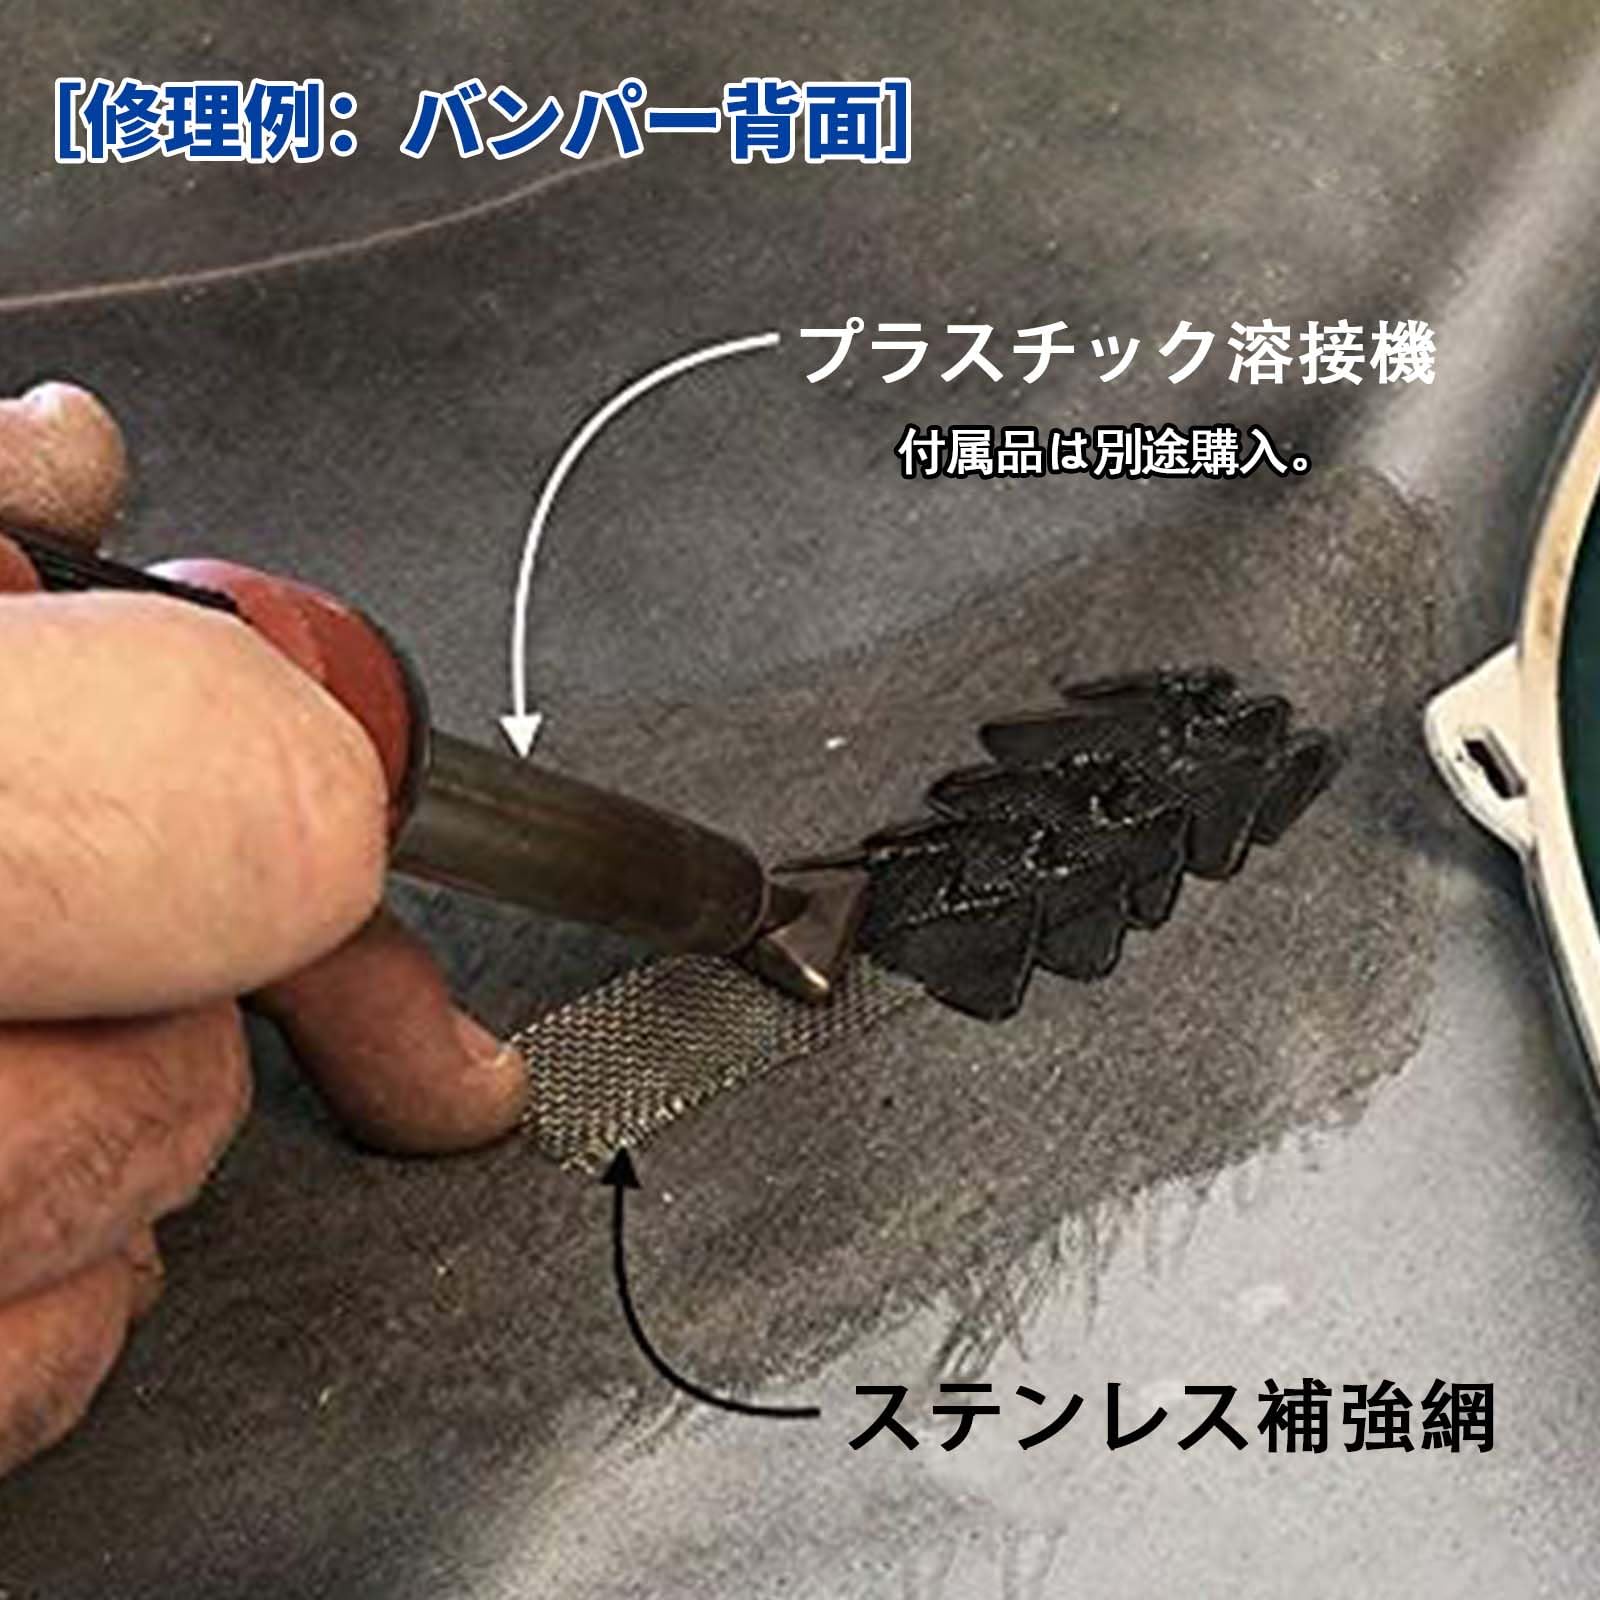
一方で、より過酷な外力が加わる箇所の修理、特にプラスチックリペアキット車バンパー向けの専用ツールとして市場を席巻しているのが「電熱ピン(ステープラー)方式」の溶着機です。これははんだごてとは異なり、波型に加工されたステンレス製ピンに大電流を流して瞬時に発熱させ、プラスチックの破断面を跨ぐようにプラスチック内部へ直接埋め込む構造を持ちます。内部から強固な骨格を形成するため、バンパーの取り付けブラケットやバイクのカウルなど、振動とねじれが加わる部位においては、はんだごて単体による表面溶着を圧倒する耐久力を発揮します。

プロ直伝の補修手順|はんだごてプラスチック溶着のコツと強度を出す裏技
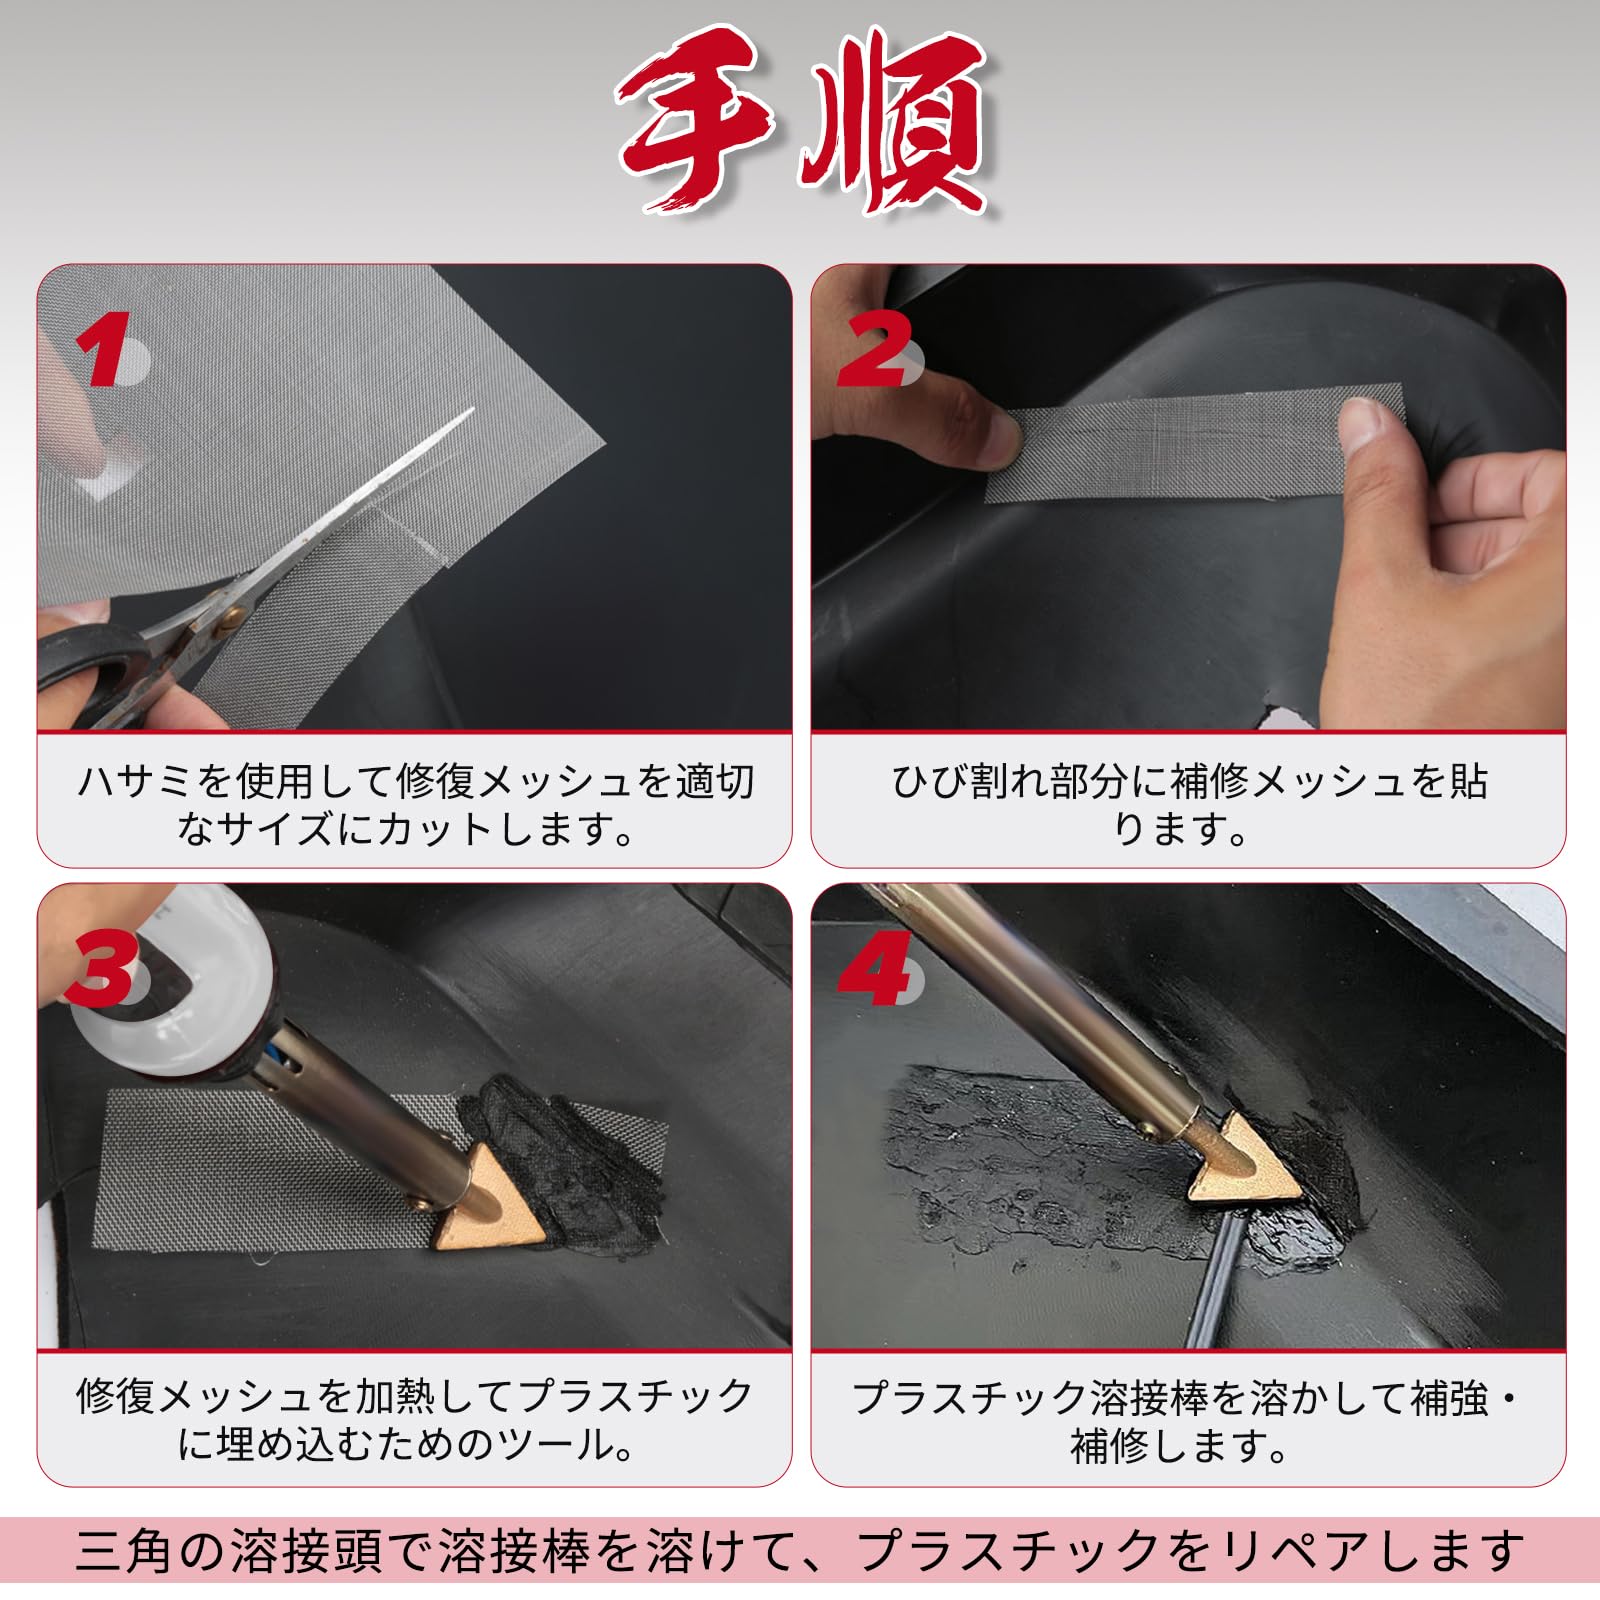
クラック(亀裂)が入ったパーツの表面を単にはんだごてで撫でて溶かしても、冷え固まった後に手で軽くひねるだけで再び割れてしまいます。溶けたのは表面のわずか0.5mm程度であり、内部の亀裂がそのまま残っているためです。プロの現場で実践されているはんだごてプラスチック補修方法には、力学的なセオリーが存在します。
最大強靱性を引き出すはんだごてプラスチック溶着のコツは、以下の4ステップに集約されます。
ステップ1:開先(かいさき)加工とクラック除去
割れ目に沿って、コテ先を斜めに当ててV字型の溝を掘っていきます。割れの深さの半分から3分の2程度までしっかりと熱を入れ、亀裂の境界面を完全に一体化させます。この際、割れの先端部分にはあらかじめ小さな丸穴を開けておくと、それ以上の亀裂進展を食い止める「ストップホール」として機能します。
ステップ2:裏面へのステンレス補強メッシュ埋め込み
表から見えない裏面側には、目の細かいステンレス製金網(金網メッシュ)をクラックを覆う大きさにカットして配置します。その上からはんだごての腹を押し当てると、網が熱せられて樹脂の奥深くへと沈み込んでいきます。樹脂が網目を通過して表面に浮き出た状態でコテを離して急冷すると、建築の「鉄筋コンクリート」と全く同じ原理で、引っ張り応力に耐えうる強靭な複合構造が完成します。
ステップ3:共棒(ともぼう)による肉盛り充填
V字に掘った溝や、メッシュを埋め込んで薄くなった部分には、樹脂を補充しなければ強度が保てません。ここで接着剤を使ってはいけません。母材と「全く同一の樹脂素材」を溶加材(共棒)として流し込みます。最も身近かつ高品質な溶加材として現場で重宝されているのが、同じ材質の結束バンド(多くはナイロンまたはPP製)や、壊れた同製品の破片、あるいはダイソー等のPP製バケツの端切れです。コテ先で母材と溶加材を同時に溶かし、練り合わせるようにして溝を埋めていきます。
ステップ4:放熱・硬化と仕上げ
溶着直後のプラスチックは分子結合が不安定であり、完全に常温へ戻るまで外力を加えてはなりません。粗熱が取れた後、盛り上がった余剰樹脂をカッターや棒ヤスリで平滑に削り落とし、耐水ペーパー(400番〜1000番)で研磨して仕上げます。
【危険性と安全対策】コテ先プラスチック焦げ落とし方と有毒ガス換気対策
樹脂加工に挑むDIY初心者が最も軽視しがちなのが、環境と人体への安全性です。プラスチックの主原料は石油化合物であり、熱分解によって極めて有害な揮発性有機化合物(VOC)が発生します。特に注意すべきプラスチック溶かす危険性と注意点をまとめました。
第一のリスクは吸入毒性です。ABS樹脂を熱した際に発生する煙にはスチレンモノマーやアクリロニトリルが含まれ、目や気道の粘膜を強烈に刺激します。さらに危険なのはPVC(塩ビ)であり、熱分解時に生成される塩化水素ガスは、水分と反応して塩酸へと変化し肺組織を損傷させる恐れがあります。屋内で作業する場合は、換気扇の真下を選び、窓を2箇所以上開けて気流を確保するはんだごて有毒ガス換気対策が不可欠です。一般的な不織布マスクではガス分子を素通りさせてしまうため、活性炭フィルターを内蔵した防毒マスクまたは有機溶剤用簡易マスクの装着を強く推奨します。
第二の課題は、樹脂作業を終えた後の工具メンテナンスです。樹脂作業に巻き込まれたコテ先には、黒く炭化した重合膜がこびりつきます。このコテ先プラスチック焦げ落とし方を誤ると、高価なコテ先を永久に破損させます。
サンドペーパーや金属ヤスリでガリガリと削り落とす行為は厳禁です。表面の鉄メッキ層が削れ、内部の銅が露出して酸化・浸食が一気に進んでしまいます。正しい復旧手順は以下の通りです。
- コテを約250℃〜300℃に加熱し、炭化物がわずかに軟化した状態にする。
- 真鍮(ブラス)製のワイヤーブラシまたは金属製タワシを用い、メッキを傷つけないよう力を入れずに炭化物を掻き落とす。
- コテ先ポリッシャーや先端復活剤(チップリフレッシャー)にコテ先を素早く押し込み、化学反応で酸化物を還元除去する。
- すかさず新しいはんだをたっぷりと送り込み、コテ先全体を銀色のはんだ合金でコーティング(予備はんだ)して空気から遮断する。
なお、炭化が芯まで進行した場合は完全な修復が不可能なケースも多いため、電子工作用と樹脂加工用はコテ先自体を完全に別個のものとして分ける運用が最も経済的です。
【プロの結論】おすすめできる人・慎重になるべき人の判断基準
はんだごてによるプラスチック加工は、低コストで壊れたパーツを蘇らせる強力な手段ですが、あらゆる状況に万能なわけではありません。失敗による事故や二次被害を防ぐため、プロの技術的見地から明確な線引きを示します。
【はんだごて溶着補修をおすすめできるケース】
- 衣装ケース、おもちゃのハウジング、ツメの折れた家電外装など、破断しても人命や走行安全に関わらない日用品。
- 素材表示マークに「PP」「PE」「ABS」「PS」の刻印があり、材質の同定が確実にできている製品。
- メーカーの部品供給が終了しており、買い替え以外の選択肢が存在しない古い機器の延命。
- 屋外や十分な局所排気設備があり、保護具を揃えて安全に作業できる環境。
【専門業者に依頼するか買い替えを強く推奨するケース】
- 自動車のサスペンション周辺ブラケット、チャイルドシート、ヘルメットなど、人命保護に関わる構造強度部品。
- 素材が「FRP(繊維強化プラスチック)」や「熱硬化性樹脂」であり、熱を加えても溶けずに燃焼・劣化する素材。
- 高圧力がかかる配管部品や、ガソリン・灯油等の可燃性液体を保管するタンク類(微小なピンホールから大惨事につながるリスク)。
- 食品や乳幼児が直接口に触れる食器・容器類(熱分解生成物の溶出による健康懸念)。
【はんだ ご て プラスチック】に関するよくある質問(FAQ)
Q1:はんだごてで溶接したプラスチックは、瞬間接着剤より本当に強いのですか?
A1:適切な溶着を行えば、瞬間接着剤を圧倒する強度が得られます。接着剤は樹脂の「表面」同士を分子間力で繋いでいるに過ぎず、衝撃やねじれ、経年劣化で界面から剥離しやすい欠点があります。一方、熱溶接は母材同士の分子鎖が熱によって混ざり合い再結晶化するため、元の樹脂と同等に近い一体構造を取り戻せます。さらに裏面にステンレスメッシュを埋め込んだ場合、母材単体以上の耐衝撃性を示すことも珍しくありません。
Q2:作業中に煙が出てプラスチックが黒焦げになってしまうのはなぜですか?
A2:コテ先の温度が高すぎることが原因です。多くのプラスチックは250℃〜300℃を超えると熱分解を起こして炭化します。一般的な30W〜40Wのはんだごては放置すると400℃近くに達するため、樹脂を溶かすのではなく焼き焦がしている状態です。パワーコントローラー等を用いて温度を200℃前後に落とすか、コテ先をプラスチックに当てる時間を1〜2秒単位にとどめ、母材を過熱させないコントロールを行ってください。
Q3:100均のはんだごてにカッターの刃を固定してホットカッターとして使えますか?
A3:市販の金属アタッチメントや耐熱金具を介して固定することは物理的に可能です。しかし、針金やアルミテープなどで雑に固定すると、作業中の熱変形により刃が脱落したり、コテ本体のヒーターパイプを痛めて漏電・火災の原因になります。自作する場合はネジ留め式の専用スリーブを用いるか、初めから替え刃装着を前提に作られた安価なホットカッター完成品を購入する方が安全面・作業精度の両面で賢明です。
Q4:どのようなプラスチックでもはんだごてで溶接できますか?
A4:溶接できるのは「熱可塑性樹脂」のみです。製品の裏側にあるリサイクル識別表示を確認し、PP、PE、ABS、PS等の表記があれば加工可能です。一方で、コンセントプレートや鍋の取っ手などに使われるフェノール樹脂、メラミン樹脂、エポキシ樹脂などの「熱硬化性樹脂」は、熱を加えても網目状の分子結合が解けないため溶けず、単に焦げて煙が出るだけです。これらは熱溶接ではなく、エポキシ系構造用接着剤などで補修する必要があります。
まとめ:正しい温度管理と安全知識がプラスチック加工の成否を分ける
はんだごてを用いたプラスチック加工は、電子工作工具の枠を超えて、身の回りのプラスチックゴミを減らし、愛着ある物品の寿命を劇的に延ばす優れたDIY技術です。接着剤では太刀打ちできなかった可動部やテンションのかかるツメの折損も、素材の融点に合わせた適切な熱処理と補強メッシュの併用によって、実用レベルの強度を取り戻すことができます。
成否を分ける境界線は、素材への科学的理解とリスク管理にあります。「どんな樹脂でも高温で溶かせばくっつく」という誤解を捨て、母材の材質を見極めること、温度調節によって熱分解(炭化)を防ぐこと、そして有毒ガスから身を守る換気と専用工具の使い分けを徹底すること。この3原則を守ることこそが、失敗を防ぎ、安全で確実なプラスチックリペアを成功させる唯一の道です。 (出典: はんだ ご て プラスチック(Yahoo!ニュース))
毎日更新されるトレンド情報を分析・発信中。役立つ裏技やおすすめ情報を分かりやすく紹介します。
